섬유 구성이 원지 성능을 결정하는 방법
제조에 사용되는 섬유 가구 기본 종이 강성, 표면 매끄러움, 시트가 PE 또는 PLA 코팅 다운스트림을 얼마나 잘 수용하는지에 직접적인 영향을 미칩니다. 컵과 그릇에 사용되는 대부분의 식품 등급 원지는 다음과 같은 방법으로 생산됩니다. 버진 표백 크라프트 펄프 — 연목(장섬유) 또는 견목(단섬유) 또는 둘을 혼합한 것.
침엽수 섬유는 고속 성형 중에 중요한 인장 강도와 인열 저항에 기여합니다. 활엽수 섬유는 표면 평활성과 형성 균일성을 향상시켜 핀홀과 같은 코팅 결함을 줄입니다. 컵 스톡 작업을 위한 일반적인 퍼니쉬 블렌드 견목 70~80%, 연목 20~30% 그러나 이는 추가적인 강성이 필요할 때 더 높은 침엽수 함량으로 이동합니다(예: 300gsm 이상의 대형 보울 스톡).
재활용 섬유 함량은 지속 가능성 목표를 추구하는 브랜드에서 점점 더 많이 요구되고 있지만 식품 접촉 응용 분야에서의 사용은 여전히 엄격하게 규제되고 있습니다. 대부분의 관할 구역에서는 식품 접촉 층에 천연 섬유를 요구하며, 재활용 콘텐츠는 제품에 닿지 않는 내부 플라이에 국한되어 있습니다.
평량 범위 및 최종 용도에 맞게 조정
올바른 평량을 선택하는 것은 컵과 그릇 사양에 있어 가장 중요한 결정 중 하나입니다. 다음은 일반적인 식품 포장 형식에 대한 실제 참고 자료입니다.
| 신청 | 권장 평량(gsm) | 주요 요구 사항 |
|---|---|---|
| 차가운 음료컵(싱글월) | 170~200 | 인쇄를 위한 매끄러운 표면 |
| 뜨거운 음료 컵(단일벽) | 200~230 | 열에 의한 강성 |
| 국/국수그릇 | 250~350 | 채워졌을 때 구조적 완전성 |
| 푸드박스/조개껍데기 | 300~400 | 스태킹 강도 |
재료 비용을 절약하기 위해 너무 낮은 평량을 지정하는 것은 잘못된 경제입니다. 이는 일반적으로 성형 라인에서 거부율이 높아지고 현장에서 컵 변형에 대한 고객 불만이 발생합니다.
표면 크기 및 코팅 접착력에 미치는 영향
PE 또는 PLA 압출 코팅용 원지는 제지 과정에서 표면 사이징을 거칩니다. 이는 시트 표면에 전분이나 합성 사이징제의 얇은 층을 적용하는 단계입니다. 이 처리는 두 가지 목적으로 사용됩니다. 표면 다공성을 줄여 압출 시 과도한 PE 침투를 방지하고, 종이 기재와 코팅층 사이의 접착력을 향상시킵니다.
부적절한 표면 크기로 인해 코팅 박리 - PE 층이 열 응력이나 기계적 굴곡으로 인해 종이에서 분리되는 고장 모드. 이는 성형 중에 종이가 구부러지고 동시에 열 밀봉되는 컵 측벽 영역에서 특히 문제가 됩니다. 구매자는 새로운 원지 공급업체에 대한 품질 점검의 일환으로 표면 크기 수준 데이터(일반적으로 g/m² 단위의 표면 전분 픽업으로 보고됨)를 요청해야 합니다.
수분 함량: 롤투롤 가공의 숨겨진 변수
원지는 흡습성이 있어 주변 환경과 지속적으로 수분을 교환합니다. 코팅 또는 전환 시점의 목표 수분 함량은 일반적으로 6~8% . 이 범위를 벗어나는 롤은 예측 가능하지만 종종 간과되는 문제를 야기합니다.
- 지나치게 건조한 종이(<5%) 부서지기 쉬우므로 고압 풀기 및 다이 커팅 중에 가장자리 균열 위험이 증가합니다.
- 지나치게 젖은 종이(>9%) 압출 닙에서 증기를 발생시켜 PE 코팅에 기포 결함을 일으키고 사용 중 컵이 누출될 때까지 감지할 수 없는 접착 불량을 유발합니다.
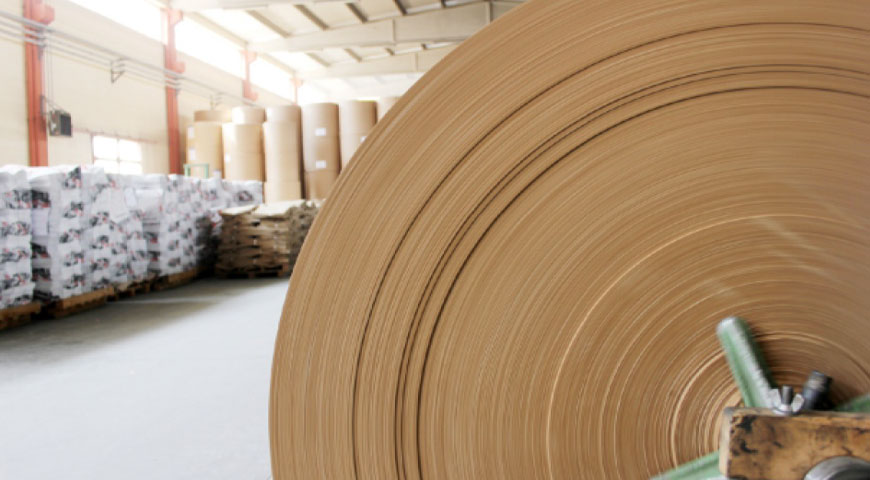
롤은 온도가 조절되는 창고에 최종적으로(절대로 평평하게 보관되지 않음) 보관되어야 하며 실내에서 소비되어야 합니다. 90일 최적의 처리 일관성을 위한 제조. 우리는 나가는 모든 것을 조절합니다. 기본 종이 배송 전에 검증된 수분 목표로 롤링하여 재료 변동으로 인한 고객 라인 중단을 줄입니다.